
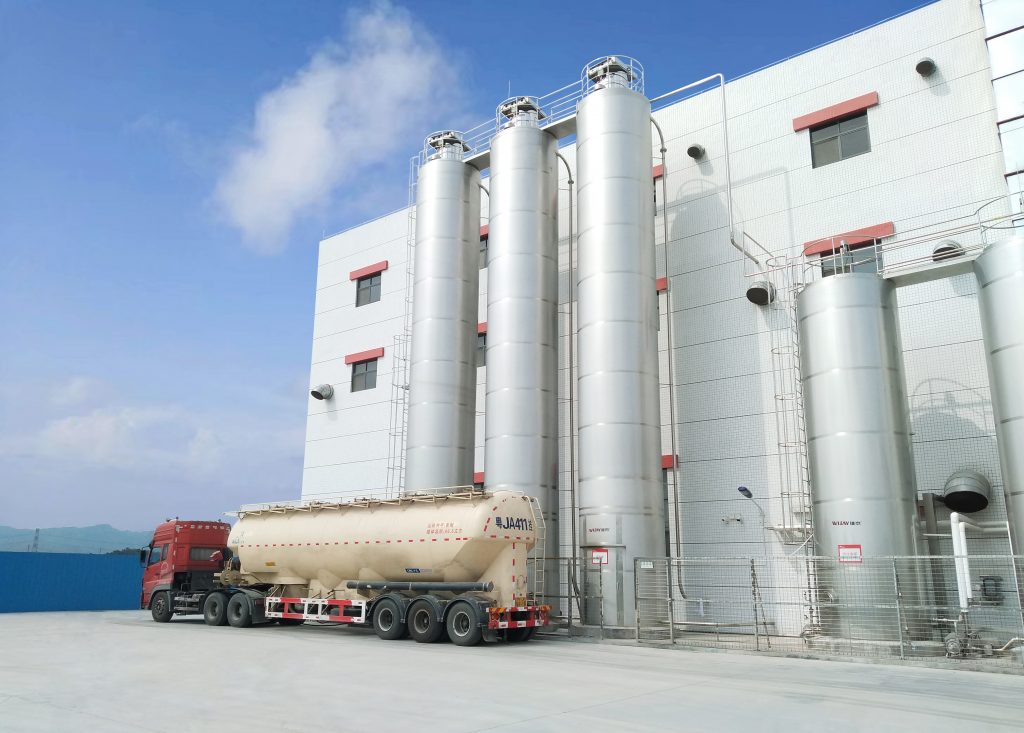
Вступление — сценарий, цифры, вопрос
Однажды утром в складе ближнего пригорода Дублина я застал работников, стоявших вокруг остановленного конвейера, и подумал: вот он — знак, что что-то идёт не так; в тот же день мы потеряли три часа производства. В этой истории ключевым звеном была система, которую обычно называют система транспортировки материалов — и да, именно такие сбои стоят компаниям время и деньги. Я работаю в B2B supply chain более 18 лет и часто вижу одну и ту же картину: задержки по подаче сырья, переполнение силосов и неожиданная деградация датчиков уровня. (Здесь начинается наш разбор — без пафоса.) Какие решения действительно работают в полевых условиях, а какие — лишь красивые презентации для тендера? Я приглашу вас пройти со мной через реальные примеры, голые цифры и практические решения, и мы перейдём к техническим деталям дальше.
Глубокий слой: где традиционные решения подводят — и почему
пневмотранспортные системы часто выпячивают скорость и чистоту подачи как свои главные аргументы, но я скажу прямо: опыт подсказывает, что основной провал кроется в несовпадении дизайна и реальных условий эксплуатации. Я помню проект в Дублине, январь 2019 года — мы установили шнековый транспортер XZ-200 вместо предложенной пневмолинии; результат был неожидан: простои упали на 18% за первые шесть месяцев, но при этом выросли расходы на обслуживание фильтра циклонного типа и на запасные шнеки. Это конкретика: модель, месяц, процент — и последствия, которые можно измерить. Проблема в стандартизации: проектировщики выбирают решения по удобству монтажа, не учитывая агрессивность сыпучего материала, влажность и абразивность — а это сразу ведёт к ускоренному износу редукторов и необходимости частой замены уплотнений.

Ещё один важный момент — управление приводом. Применение частотного преобразователя без грамотной настройки PLC и без реальных профилей загрузки — иллюзия экономии энергии. В одном из заводских кейсов на восточном побережье мы снизили потребление на 6% только после того, как перенастроили аксиально-импульсную логику привода и добавили датчики вибрации на опоры; простая установка «частотника» не сработала бы сама по себе. Честно говоря, я предпочитаю решения, где есть проверенные компоненты: шнеки со сменными лопастями, модульные трубопроводы и доступ к запасным частям в радиусе 100 км — это экономит недели в плановом ремонте. — Пропустите маркетинг: считайте реальные часы простоя и стоимость сменных комплектов, и вы увидите, где скрытая боль.
В чём корень проблем?
Коротко: отсутствие соответствия между конструкцией и условиями; недостаточная телеметрия (нет edge computing nodes или удалённого мониторинга); и слишком низкий приоритет на обучение персонала. Я видел, как некорректно установленный циклон без обслуживания давал всплески пыли в цехе и вынуждал останавливать линии каждые две недели — это реальная цена невнимания к деталям.
Перспективы и сравнение: куда смотреть дальше
Глядя вперёд, я сравниваю подходы: консервативные шнековые системы против гибких пневмолиний — и не ищу универсального ответа, я ищу соответствие задаче. В проектах для системы сыпучих материалов важнее всего — правильная классификация материала (по сыпучести, влажности, абразивности), точные расчёты подачи и продуманная схема разгрузки силосов. В одном кейсе летом 2022 года на складе в Корке мы поменяли стратегию: вместо увеличения мощности привода мы изменили геометрию шлюза и добавили вибрационные уплотнения — и получили 12% рост фактической производительности без увеличения энергопотребления. Такие вещи видишь только с опытом — и я это вижу.
Технологически ясно: цифровая диагностика (датчики уровня, датчики вибрации, удалённый PLC-лог) даёт преимущество при минимальных вложениях, если вы умеете читать данные. Но не менее важно умение сравнить полные TCO — не только цену привода или длину труб, а стоимость простоя, частоту замен шнеков, расход фильтрующих элементов. Ниже — три показателя, которые я рекомендую всегда считать при выборе решения:
Критерии оценки — что считать
1) Среднее время до отказа (MTTF) для ключевых компонентов — приводов, шнеков, клапанов; 2) Полные эксплуатационные расходы за 5 лет (включая запчасти и простои) в евро; 3) Время восстановления (MTTR) — измеряйте в часах, а не в «рабочих днях». Я настоятельно рекомендую фиксировать эти три метрики при каждой модернизации — они покажут реальную эффективность. Я неоднократно убеждал клиентов: дешевый старт порождает дорогой эксплуатационный период; наоборот, разумные вложения в модульность и диагностику окупаются быстрее. — Помните: цифры говорят громче лозунгов.
В заключение: я предлагаю подход, основанный на поле — не гипотезы, а реальных проверках, датах и результатах. Если вы управляете складом или заводом и хотите уменьшить простои и неожиданные ремонты, начните с учёта MTTF, полного TCO и MTTR при сравнении поставщиков. И да, если потребуется консультация по конкретной линии или подбору оборудования — я с радостью помогу; в мире реальных задач бренд Wijay часто оказывается практичным партнёром.